

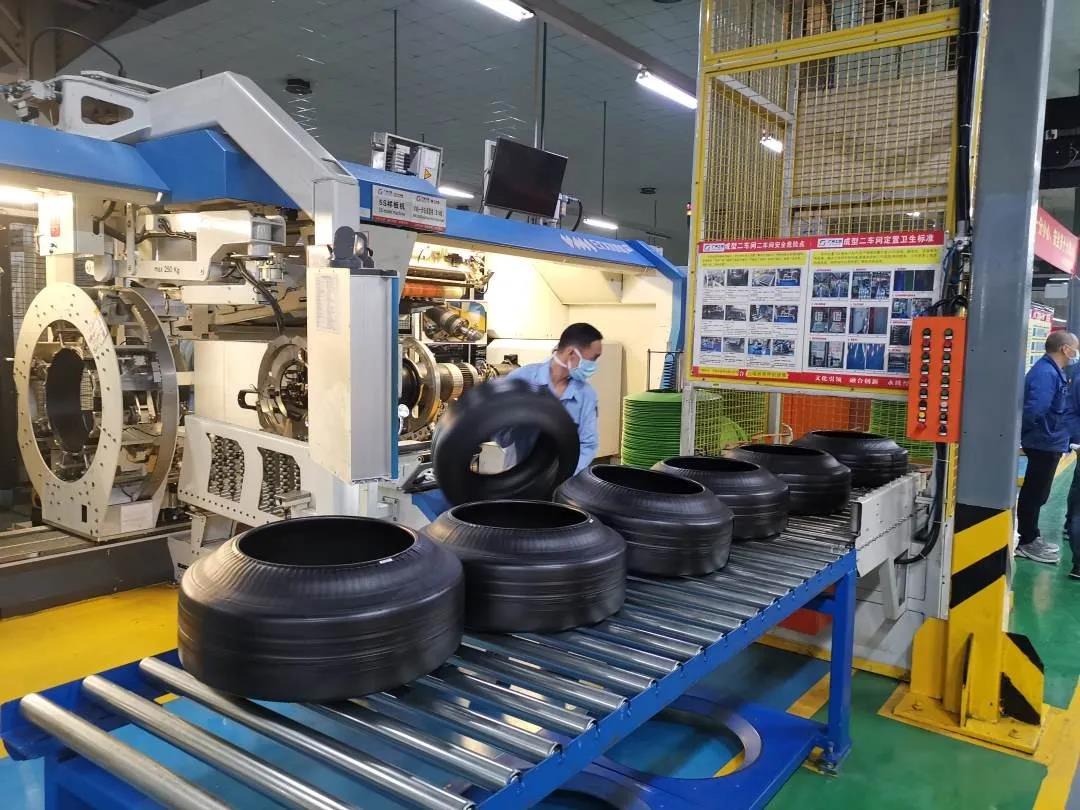
SISTEMI DI TRASPORTO PER LA PRODUZIONE DI PNEUMATICI
Lo pneumatico verde e lo pneumatico finito non possono essere trattati allo stesso modo
Gli impianti di produzione di pneumatici perdono produzione quando i pneumatici non vulcanizzati rimangono in attesa troppo a lungo o si deformano prima della vulcanizzazione, quando i pneumatici finiti si accumulano tra le macchine di ispezione o quando un cambio di misura richiede ripetute regolazioni su nastri trasportatori, guide e corsie di smistamento.
Il flusso di materiale normalmente passa attraverso:
Assemblaggio pneumatici → identificazione e stoccaggio pneumatici verdi → vulcanizzazione → raffreddamento → ispezione → classificazione e selezione → magazzino
Continental identifica la costruzione, la vulcanizzazione e il controllo qualità finale come fasi di produzione separate. Gli pneumatici finiti possono quindi essere sottoposti a ispezione visiva, radiografia e controlli di uniformità prima di essere inviati al magazzino. Ogni fase richiede una diversa funzione del nastro trasportatore.
CONTROLLARE IL FLUSSO PRIMA E DOPO LA POLIMERIZZAZIONE
Uno pneumatico verde non ha ancora raggiunto la resistenza e la forma definitive create durante il processo di vulcanizzazione. Pertanto, deve essere movimentato con contatto controllato, su un supporto stabile e mediante trasferimenti che non deformino il battistrada, il tallone o il fianco.
Dopo la vulcanizzazione, il pneumatico può essere maneggiato in modo più robusto, ma la linea deve comunque mantenere:
- Identificazione delle dimensioni e delle specifiche degli pneumatici;
- corretto orientamento durante il collaudo delle apparecchiature;
- separazione degli pneumatici accettati, rifiutati e da rilavorare;
- accumulo controllato prima dell'ispezione;
- instradamento verso la corsia di smistamento o di stoccaggio corretta.
La gamma di pneumatici e il ciclo di lavorazione possono variare in modo significativo. Una piattaforma di costruzione di pneumatici per autovetture attualmente in uso coprePneumatici da 13–24 pollici, diametri dei pneumatici verdi fino a900 mme tempi di ciclo pubblicati di37 secondiper una costruzione 205/55R16 e42 secondiper una costruzione 215/65R16. Il suo tempo di cambio misura dichiarato arriva fino a8 o 18 minuti, a seconda della modifica richiesta. Si tratta di valori specifici per ogni macchina, ma dimostrano perché la capacità del trasportatore e il campo di regolazione devono essere basati sulla matrice effettiva degli pneumatici piuttosto che su una dimensione nominale.
Con un ciclo di costruzione di 37 secondi, la produzione è approssimativamente97 pneumatici verdi all'ora. Un'interruzione di 10 minuti nell'alimentazione di essiccazione può quindi creare circa16 pneumaticiche richiedono stoccaggio controllato o reindirizzamento. Il metodo di stoccaggio deve preservare l'identità degli pneumatici ed evitare di danneggiare i prodotti non vulcanizzati.
SOLUZIONI DI TRASPORTO NELL'IMPIANTO DI PNEUMATICI
CSTRANS può essere configurato:
- Nastri trasportatori per il trasferimento di pneumatici verdi e il supporto controllato;
- sollevare, ruotare e trasferire le sezioni tra l'edificio, il magazzino e l'area di stagionatura;
- Trasportatori a rulli per pneumatici vulcanizzati e supporti rigidi;
- zone di accumulo prima del raffreddamento e dell'ispezione;
- Interfacce di tracciamento tramite codice a barre o RFID;
- Percorso per controlli visivi, a raggi X e di uniformità;
- corsie di smistamento per pneumatici accettati, da rilavorare e rifiutati;
- Trasportatori a spirale o a sollevamento per spazi limitati.
Il controllo di uniformità può misurare eccentricità, rigonfiamenti e ammaccature, quindi il nastro trasportatore deve consegnare ogni pneumatico alla stazione di prova in modo coerente, senza perdere l'identificazione o l'orientamento.
CSTRANS dimensiona il sistema in base al diametro, alla larghezza, al peso, allo stato di maturazione (verde o vulcanizzato) del pneumatico, ai cicli della macchina, alla matrice di cambio formato, ai punti di contatto consentiti e alla quantità di stoccaggio richiesta. Il risultato è un flusso controllato di pneumatici, non semplicemente una linea a nastro o a rulli tra le macchine.


